Орнату нұсқаулары: АЖ түрлерін көлденең химиялық ортадан тепкіш сорғылар өндірушісін сатып алыңыз
29.05.2026 ж
- Алдын ала орнату: Құралдар, шарттар және маңызды жабдықты тексеру
- Іргетас пен негізгі жақтауды орнату бойынша қадамдық нұсқаулар
- Біліктерді туралау: мойынтіректердің қызмет ету мерзімі үшін маңызды қадам
- Сору және қысым құбырларын орнату: Гидравликалық нюанстар
- Жүйе жұмысын іске қосу, іске қосу және бастапқы диагностикалау
- Пайдалану және техникалық қызмет көрсету туралы жиі қойылатын сұрақтар
Алдын ала орнату: Құралдар, шарттар және маңызды жабдықты тексеру
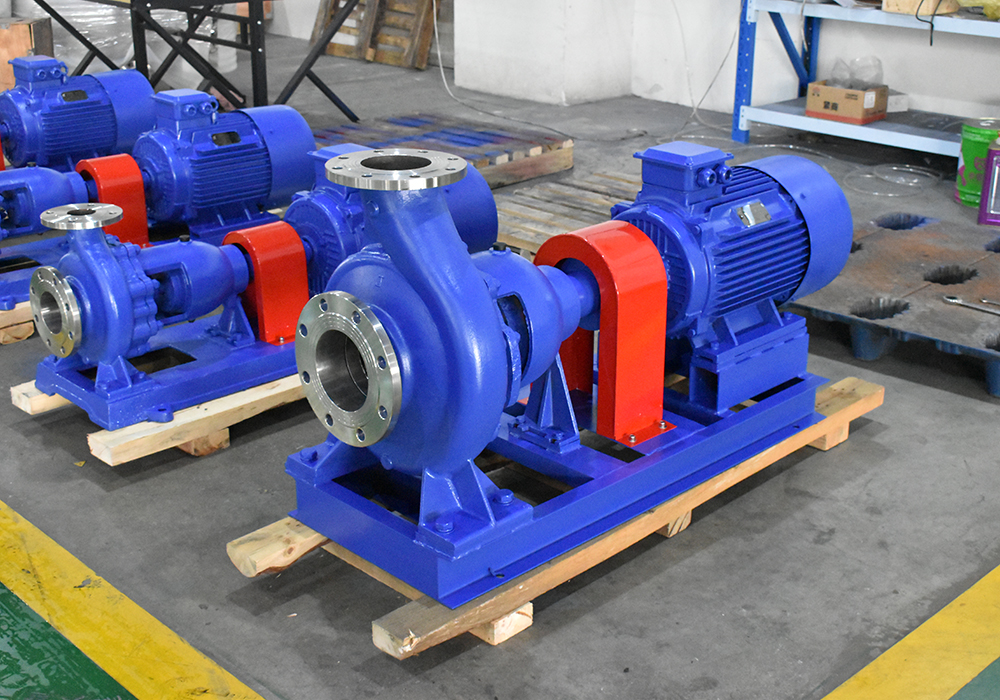
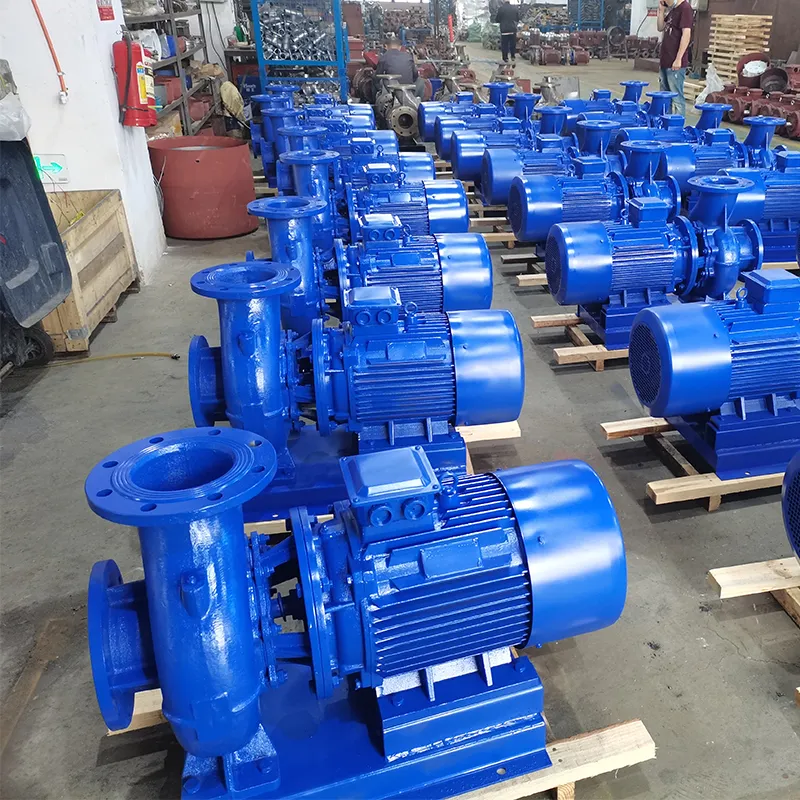
Кез келген өндірістік блоктың сәтті жұмысы қозғалтқыш іске қосылған сәттен емес, дұрыс орнату сатысында басталады. Температурасы 80°C дейінгі таза және жұмсақ агрессивті сұйықтықтарды айдау үшін іс жүзінде стандарт болып табылатын IS типті көлденең химиялық ортадан тепкіш сорғылар үшін орнату қателері әсіресе қымбатқа түседі. Біздің тәжірибемізде біз жаңа сорғы екі апта жұмыс істегеннен кейін тек білік сызығының сәйкес келмеуі немесе іргетастың дұрыс діріл оқшаулауының болмауы салдарынан істен шыққан жағдайларды бірнеше рет кездестірдік. Қондырғының ұзақ мерзімділігін анықтайтын негізгі параметр қозғалтқыш пен сорғы біліктерінің туралануы болып табылады, олардың ауытқуы муфта ұзындығының метріне 0,05 мм-ден аспауы керек.
Физикалық жұмысқа кіріспес бұрын, сізде құралдардың толық жиынтығы бар екеніне және сайттың техникалық талаптарға сай келетініне көз жеткізу керек. Сізге қажет: ашық және сақиналы кілттер жинағы, дәлдік деңгейі (сезімталдық 0,02 мм/м кем емес), туралауға арналған теру индикаторы, әртүрлі көтеру сыйымдылығының домкраттары және айналу моментінің кілті. Жабдықты алғаннан кейін оның өзін тексеруді назардан тыс қалдырмаңыз. Тіпті сенімді өндірушілердің өнімдеріZhejiang Yangzijiang Pumping Industry Co., Ltd, сегіз өндірістік желіде қатаң сапа бақылауынан өтеді және CE және ISO 9001 сертификаттары бар, тасымалдау кезінде жасырын ақауларды алуы мүмкін. Корпусты сызаттардың бар-жоғын тексеріңіз, біліктің еркін айналуын қолмен тексеріңіз (ол біркелкі, кептеліссіз және бөгде шусыз айналуы керек) және қаптамадағы майлаудың бүтіндігіне көз жеткізіңіз.
IS типті сорғы қондырғысының іргетасы M200-ден төмен емес маркалы бетоннан жасалуы және массасы агрегаттың массасынан кемінде 3-4 есе асатын болуы керек. Бұл дірілді сөндіру үшін өте маңызды. Егер сіз сорғыны бар еденге орнатсаңыз, оның жүк көтергіштігі динамикалық жүктемелерге төтеп беруге арналғанына көз жеткізіңіз. Іргетастың беті қатаң көлденең болуы керек; бір сызықтық метрге 2 мм-ден аспайтын еңіс рұқсат етіледі. Жалпы қателік - бетон төсемінің қисаюын елемей, сорғыны тек аяқ астындағы шығыршықтарды пайдаланып тегістеуге тырысу. Бұл болттар тартылған кезде сорғы корпусындағы ішкі кернеулерге әкеледі, бұл уақыт өте келе корпустың деформациясын және механикалық тығыздағыштың істен шығуын тудырады.
Іргетас пен негізгі жақтауды орнату бойынша қадамдық нұсқаулар
Көлденең центрифугалық сорғыны орнату процесі дәйекті тәсілді қажет етеді, мұнда әрбір кезең алдыңғысының сапасына байланысты. Іргетас дайындау кезеңінде технологияны бұзу болашақта қажетті туралау дәлдігіне қол жеткізуге мүмкіндік бермейді. Төменде сервистік инженерлердің көп жылдық тәжірибесіне және өндірушілердің ұсыныстарына негізделген егжей-тегжейлі әдістеме берілген.
- Орындықты белгілеу және дайындау.Іргетастың бетін майдан, шаңнан және құрылыс қалдықтарынан тазалаңыз. Деңгейді немесе лазер деңгейін пайдаланып, сорғының жобалық орнына сәйкес орталық сызықтарды белгілеңіз. Техникалық қызмет көрсету үшін технологиялық саңылауларды ескеру маңызды: сорғы корпусынан қабырғаға дейінгі қашықтық артқы жағына қол жеткізу және роторды алып тастау үшін кемінде 1 метр болуы керек. Егер сіз жақтауды бетонмен (монолитті орнату үшін) толтыруды жоспарласаңыз, раманың үстіңгі шеті болашақ құю деңгейінен 5-10 мм шығып тұратын етіп пішінді орнатыңыз. Біз диаметрі кемінде 10 болт диаметріне дейін бетонға көмілген, диаметрі кемінде M16 анкерлік болттарды пайдалануды ұсынамыз.
- Бастапқы жақтауды орнату және өрескел туралау.Көтеру механизмдерін қолданып, құрастыру блогын (сорғы + жалпы рамадағы қозғалтқыш) іргетасқа абайлап түсіріңіз. Анкерлік болттардың астына уақытша сыналарды қойыңыз. Бұл кезеңде болттарды толығымен тартпаңыз. Сіздің міндетіңіз - алдымен жақтауды осьтер бойымен «көзбен» туралау. Бастапқыда жақтауды іргетастан көтеру үшін әртүрлі қалыңдықтағы металл плиталардың дестелерін пайдаланыңыз. Ағаш сыналарды пайдаланбаңыз, себебі олар жүктеме астында майысып немесе ылғалды сіңіріп, геометриясын өзгертеді. Бойлық және көлденең бағытта раманың көлденеңдігін тексеріңіз. Бұл кезеңде рұқсат етілген ауытқу 1 мм/м дейін.
- Тегістеу (егер бар болса) немесе тұрақты тығыздағыштарды орнату.Тұрақты діріл жағдайында жұмыс істейтін IS типті сорғылар үшін ерітіндімен қапталған жақтауға орнатуға артықшылық беріледі. Ағындылықты жақсарту және шөгуді болдырмау үшін пластификаторларды қосу арқылы цемент-құмды ерітіндіні дайындаңыз. Діріл резонаторларына айналуы мүмкін ауа бос жерлерінің пайда болуына жол бермей, жақтаудың астындағы бос орынды мұқият толтырыңыз. Металл аралық бекіткіштерге орнату әдісі қолданылса (жөндеу кезінде немесе болат конструкцияларда жиі қолданылады), аралықтардың саны минималды екеніне көз жеткізіңіз (бір нүктеде 3-4 данадан көп емес) және олардың ауданы табан тіреуінің ауданын кем дегенде 70% қамтиды. Әрбір тығыздағыш көршісіне тығыз орналасуы керек; балғамен түрту ағып кетуді білдіретін қоңырау дыбысын шығармауы керек.
- Нақты тегістеу.Ерітінді қатып болғаннан кейін немесе шығыршық орамы орнатылғаннан кейін соңғы реттеуді жалғастырыңыз. Өңделген жақтау аймақтарына дәлдік деңгейін орнатыңыз (әдетте, аяқтардың жанында арнайы шұңқырлар немесе өңделген фланец беттері). Тірек бұрандаларының биіктігін немесе аралық қаптамалардың қалыңдығын реттеу арқылы 0,05 мм/м шегінде көлденеңдікке қол жеткізіңіз. Назар аударыңыз: деңгейді жақтаудың периметрі бойынша бірнеше нүктеде тексеру керек, өйткені жақтаудың өзінде құю немесе дәнекерлеу ақаулары болуы мүмкін. Біздің тәжірибемізде жаңа сорғының жақтауында бұрандалы деформация болған жағдай болды және тек бір ось бойымен туралау болттарды қатайту кезінде біліктің кептелуіне әкелді. Әрқашан екі перпендикуляр жазықтықта геометрияны тексеріңіз.
- Зәкірлерді соңғы бекіту және бақылау өлшеуі.Жақтау орны сенімді және дұрыс болғанда, анкерлік болттарды соңғы қатайтуды орындаңыз. Айналмалы кілтті пайдаланыңыз және күшті біркелкі тарата отырып, болттарды айқаспалы түрде қатайтыңыз. Кенет немесе біркелкі емес қатайту жақтаудың жылжуына және қол жеткізілген көлденең күйін бұзуына әкелуі мүмкін. Тартқаннан кейін деңгейді қайта тексеруді ұмытпаңыз. Көрсеткіштер 0,02 мм/м артық өзгерсе, болттарды босатыңыз және процедураны қайталаңыз. Жақтау орнының тұрақтылығын растағаннан кейін ғана біз ең маңызды кезеңге - білікке туралауды жалғастыра аламыз.
Біліктерді туралау: мойынтіректердің қызмет ету мерзімі үшін маңызды қадам
Сорғы мен электрқозғалтқыштың ілінісу жартыларын теңестіру (реттеу) мойынтірек агрегаттары мен механикалық механикалық тығыздағыштың қызмет ету мерзімін анықтайтын операция болып табылады. Істен шығу статистикасы орталықтан тепкіш сорғылардың мерзімінен бұрын істен шығуының 60%-дан астамы дұрыс реттелмегендіктен болатынын көрсетеді. Жоғары жылдамдықта (2900 немесе 1450 айн/мин) жұмыс істейтін IS сериялы сорғылар үшін дәлдік талаптары әсіресе қатаң. 0,05 мм-ден аспайтын радиалды орын ауыстыруға және 0,2 мм/м-ден аспайтын бұрыштық сәйкессіздікке (немесе муфта диаметрінде 0,02 мм) рұқсат етіледі.
Екі негізгі теңестіру әдісі бар: өлшеуіштерді және түзу жиекті (15 кВт-қа дейінгі төмен қуатты блоктар үшін) және индикаторлық кронштейндерді (барлық өнеркәсіптік қолданбалар үшін) пайдалану. Сорғы қуатына қарамастан индикаторлық әдісті пайдалануды қатаң ұсынамыз, өйткені ол бір уақытта жоғары дәлдікпен параллель және бұрыштық орын ауыстыруды анықтауға мүмкіндік береді. Индикатор кронштейні біліктердің біреуінің муфтаның жартысына (әдетте сорғы) орнатылады, ал индикатор зонды цилиндрлік бетке немесе қозғалтқыш муфтасының жартысының соңына тіреледі. Өлшеуді бастамас бұрын, біліктердің осьтік ойынын оларды жұмыс жағдайында бекіту арқылы жою маңызды, әйтпесе өлшеу нәтижелері сенімсіз болады.
Өлшеу процесі біліктерді бір уақытта 360 градусқа айналдырудан және төрт нүктеде индикатор көрсеткіштерін жазудан тұрады: 0°, 90°, 180° және 270°. 0° және 180° нүктелеріндегі көрсеткіштердің айырмашылығы параллель жылжуды көрсетеді, ал 90° және 270° нүктелеріндегі айырмашылық (индикаторлық қондырғының геометриясын ескере отырып) бұрыштық орын ауыстыруды көрсетеді. Орынды реттеу мотор табандарының астындағы шығыршықтарды қосу немесе алу (тік түзету үшін) және қозғалтқышты бүйірлік реттеу бұрандаларымен көлденең жылжыту (көлденең түзету үшін) арқылы жүзеге асырылады. Ережені есте сақтаңыз: қозғалтқыштың артқы жағын 0,1 мм-ге көтеру қажет болса, онда әрбір артқы аяқтың астына дәл 0,1 мм аралық қосу керек. Жаңадан бастағандар жиі жіберетін қателік - тек тік шығыршықтарды пайдаланып, бұрыштық сәйкессіздікті түзетуге тырысу, бұл сөзсіз жаңа параллельді туралаудың бұзылуына әкеледі.
Термиялық кеңеюге ерекше назар аудару керек. IS типті сорғылар жиі ыстық сұйықтықтарды айдайды. Егер ортаның жұмыс температурасы 60–70°С-тан асса, қыздырылған кезде сорғының ортасы корпус пен тіректердің термиялық кеңеюіне байланысты суық қозғалтқыштың ортасынан жоғары көтеріледі. Мұндай жағдайларда қозғалтқыш осін есептелген мөлшерге (осьтің биіктігіне және температураға байланысты әдетте 0,05-0,10 мм) сорғы осінен төмен түсіре отырып, «ыстық теңестіруді» жүзеге асыру немесе суық күйге түзетулер енгізу қажет. Бұл факторды елемеу жұмыс режиміне жеткенде теңестіру бұзылып, мойынтіректердің қарқынды қызып кетуіне және тығыздағыштардың бұзылуына әкеледі.
Сору және қысым құбырларын орнату: Гидравликалық нюанстар
Сорғының дұрыс құбырлары кавитацияның және қозғалтқыштың шамадан тыс жүктелуінің болмауына кепілдік береді. Құбырлар сорғы корпусынан тәуелсіз болуы керек; Құбырлардың салмағынан немесе олардың термиялық кеңеюінен кез келген жүктеме сорғы фланецтеріне берілмеуі керек. Бұл корпустың бұрмалануына және жұмыс дөңгелегінің кептелуіне әкелуі мүмкін. Ықтимал орын ауыстырулар мен дірілдерді өтеу үшін сорғышқа мүмкіндігінше жақын орнатып, сору және шығару құбырларында икемді кірістірулерді (діріл шлангілерін) пайдаланыңыз.
Сору құбыры:
Сорғыш құбырдың диаметрі сорғының кіріс құбырының диаметріне тең немесе одан үлкен болуы керек. Кішірек диаметрлі құбырларды пайдалану ағынның жылдамдығын арттырады, бұл гидравликалық шығындардың жоғарылауына және NPSH төмендеуіне әкеледі. Сору желісінің бағыты мүмкіндігінше қысқа және түзу болуы керек, ең аз иілу және иілу саны болуы керек. Сорғының кірісінде шынтақты пайдалану мүмкін болмаса, оны жұмыс дөңгелегіне кірер алдында ағын теңестірілетіндей етіп ұзын жағын сорғыға қаратып орнатыңыз.
Маңызды элемент - эксцентрлік адаптерді орнату. Өтпелі кезеңнің жоғарғы жағында ауа қалтасы қалмас үшін оны тегіс жағы жоғары қаратып орнату керек. Сорғыштағы концентрлік адаптерлерге тыйым салынады, өйткені олар сөзсіз ауа жинайды, содан кейін ол сорғыға еніп, кавитация шуын және қысымның төмендеуін тудырады. Сорғының алдында тексеру клапаны (тоқтау кезінде құбырдағы сұйықтықты ұстап тұру қажет болса) және өшіру клапаны орнатылуы керек. Сұйықтық таза деп есептелсе де, дөңгелекті қатты заттардан қорғау үшін дөрекі сүзгі (себет) қажет.
Қысым құбыры:
Кенеттен тоқтаған жағдайда су балғасынан қорғау үшін сорғыдан кейін бірден қысым желісінде тексеру клапаны орнатылады, содан кейін өшіру клапаны. Клапан ағынды реттеу және бүкіл жүйені босатпай жөндеу жұмыстарын жүргізу үшін қажет. Сорғыны іске қосу кезінде клапан жабылуы керек (іске қосу тогын азайту үшін), құрылғы номиналды айналу жылдамдығына жеткеннен кейін оны біркелкі ашу керек. Құбырлардың сенімді тіректері мен бекіткіштері болуы керек; Салбыраған құбырларға жол берілмейді. Егер жол ұзақ болса, термиялық кеңейту компенсаторларын қамтамасыз етіңіз.
Фланецті қосылымдарды орнатқан кезде сорылатын ортаға төзімді паронитті немесе спиральді орамалы тығыздағыштарды пайдаланыңыз. Болттарды көлденең үлгіде біркелкі бұрау керек. Төмен тартылған болттар ағып кетуге әкеледі, ал шамадан тыс бұралған болттар фланецтердің деформациясына және тығыздағыштың қысылуына әкеледі. Бүкіл жүйені құрастырғаннан кейін сорғыны іске қоспас бұрын қосылымдардың тығыздығын қамтамасыз ету үшін жұмыс қысымынан 1,25–1,5 есе асатын қысыммен құбырдың гидравликалық сынақтарын жүргізу ұсынылады.
Жүйе жұмысын іске қосу, іске қосу және бастапқы диагностикалау
Алғашқы іске қосу сәті максималды шоғырлануды қажет ететін монтаждау жұмыстарының шарықтау шегі болып табылады. Қозғалтқышқа кернеу бермес бұрын, соңғы бақылау парағын орындаңыз: біліктің айналу бағытын тексеріңіз (оны қысқаша қосу арқылы), барлық бекіткіштердің тығыздығын, қорғаныс қақпақтарының орнатылғанын және сорғы айналасында бөтен заттардың жоқтығын тексеріңіз. Мойынтіректерді майлау жүйесіне ерекше назар аударыңыз: май деңгейі май көрсеткіш белгілерінің арасында болуы керек, ал майдың өзі таза және паспортта көрсетілген тұтқырлыққа сәйкес болуы керек (әдетте I-20A немесе I-30A өнеркәсіптік майы).
Ортадан тепкіш сорғыны ешқашан құрғақ күйде іске қоспаңыз. Жұмыс камерасында сұйықтықтың болмауы, тіпті бірнеше секунд болса да, механикалық механикалық тығыздағыштың (май тығыздағыштың) лезде қызып кетуіне және бұзылуына әкеледі. Арнайы толтырғыш фитинг арқылы сорғы мен сору құбырын сұйықтықпен толтырыңыз немесе жүйе ауырлық күшімен қоректенсе, клапанды ашыңыз. Көпіршіксіз үздіксіз сұйықтық ағыны пайда болғанша сорғы корпусынан және қысым құбырынан ауаны шығару үшін клапандарды ашыңыз. Ауа құлыптары тұрақсыз жұмыстың, дірілдің және манометрдің жалған көрсеткіштерінің жалпы себебі болып табылады.
Іске қосу алгоритмі:
1. Қысым желісіндегі клапанды жабыңыз (көптеген IS үлгілерін қамтитын меншікті айналу жиілігі ns < 150 сорғылар үшін).
2. Электр қозғалтқышын қосыңыз.
3. 10–15 секунд ішінде қысым клапанын қажетті жұмыс режиміне жеткенше біркелкі ашыңыз. Жабық клапанмен ұзақ уақыт жұмыс істеуге жол берілмейді (2-3 минуттан астам), өйткені қозғалтқыштың барлық энергиясы жылуға айналады, корпус ішіндегі сұйықтықты қыздырады, бұл оның қайнауына және сорғының бұзылуына әкелуі мүмкін.
4. Келесі параметрлерді бақылаңыз: қозғалтқыш тогы (номиналдыдан аспауы керек), кіріс және шығыс қысымы, мойынтірек температурасы (70–75°C аспауы керек) және діріл деңгейі.
Кіру процесінде (алғашқы 4-8 сағат жұмыс) қаптаманың немесе механикалық тығыздағыштың күйін мезгіл-мезгіл тексеріп тұрыңыз. Салқындатқыш қорап үшін үйкеліс беттерін салқындату және майлау үшін тамшылардың ағып кетуіне (минутына 10-20 тамшы) рұқсат етіледі. Салғышта ағып кетудің толық болмауы оның шамадан тыс тартылғанын көрсетеді, бұл біліктің қызып кетуіне және тез тозуына әкеледі. Механикалық тығыздағыштар үшін жақсы жағдайда ешқандай ағып кету болмауы керек. Мойынтіректердің шамадан тыс қызып кетуін немесе әдеттен тыс шуды байқасаңыз, себебін анықтау үшін құрылғыны дереу тоқтатыңыз. Көбінесе бұл тураланбаудың немесе жұмыс дөңгелегіне қоқыстардың түсуінің салдары.
Пайдалану және техникалық қызмет көрсету туралы жиі қойылатын сұрақтар
Біліктерді қаншалықты жиі қайта туралау керек?
Бастапқы туралауды тексеру жұмыс басталғаннан кейін 24-48 сағаттан кейін жүргізілуі керек, өйткені іргетастың бастапқы шөгуі және құрылымның қызуы орын алады. Болашақта қалыпты жұмыс жағдайында әрбір 6-12 ай сайын жоспарлы тексеру жүргізу ұсынылады. Дегенмен, сорғы жиі жылу циклдарына (жылыту және салқындату) ұшыраса немесе күшті сыртқы діріл жағдайында жұмыс істесе, аралық 3 айға дейін қысқартылуы керек. Құбырға кез келген араласу немесе іргетас элементтерін ауыстыру да жоспардан тыс туралауды тексеруді қажет етеді.
IS сорғыларын агрессивті химиялық заттарды айдау үшін пайдалануға бола ма?
Стандартты IS сериялы сорғылар сұр шойыннан (корпус) және болаттан (білік, жұмыс дөңгелегі) жасалған және су мен бейтарап сұйықтықтарға арналған. Агрессивті орталар үшін (қышқылдар, сілтілер, еріткіштер) тез коррозия және бұзылу қаупіне байланысты стандартты IS нұсқасын пайдалану мүмкін емес. Мұндай жағдайларда компанияZhejiang Yangzijiang Pumping Industry Co., Ltdагрессивті ортаны өңдеу үшін арнайы жасалған YCZ химиялық сорғылары немесе CQB-F фторопластикалық төсемі бар магниттік сорғылар сияқты мамандандырылған опцияларды ұсынады. Ағын бөлігіне арналған материалды таңдау айдалатын сұйықтықтың химиялық төзімділігіне қатаң сәйкес келуі керек.
Егер сорғы жұмыс кезінде көп шу мен діріл тудырса, не істеуім керек?
Шу мен діріл - елемеуге болмайтын белгілер. Ең ықтимал себептері: кавитация (сору қысымы жеткіліксіз, сүзгі бітелген), біліктің сәйкес келмеуі, мойынтіректердің тозуы немесе жұмыс дөңгелегінің теңгерімсіздігі. Алдымен кіріс қысымын тексеріп, сүзгінің бітеліп қалмағанына көз жеткізіңіз. Егер сору параметрлері қалыпты болса, сорғыны тоқтатып, индикатормен туралауды тексеріңіз. Сондай-ақ, мойынтіректерді стетоскоппен тыңдаған жөн: тән гуіл немесе сықырлаған дыбыс оларды ауыстыру қажеттілігін көрсетеді. Сорғыны кавитациялық режимде ұзақ уақыт пайдалану жұмыс дөңгелегі мен корпустың эрозиялық бұзылуына әкеледі.
Білік тығыздағыштың қай түрі жақсы: сальник немесе механикалық?
Таңдау тығыздық пен жұмыс жағдайларына қойылатын талаптарға байланысты. Безді орау арзанырақ, техникалық қызмет көрсету оңай және аз ағып кетуге мүмкіндік береді, бұл өнімнің жоғалуы маңызды емес жүйелерде суды айдау үшін қолайлы. Ол сонымен қатар ластанған сұйықтықтарды жақсы өңдейді. Механикалық механикалық тығыздағыш қымбат, улы немесе ұшпа сұйықтықтар үшін өте қажет толық тығыздағышты қамтамасыз етеді. Дегенмен, ол біліктердің бұрмалануына, құрғақ жүрістерге және абразивтік қосындыларға сезімтал. Заманауи өнеркәсіптік нысандар үшін экологиялық қауіпсіздікті жақсарту және өнімнің жоғалуын азайту үшін стандартты шешім ретінде механикалық тығыздағыштарды орнатуды ұсынамыз.
IS типті көлденең химиялық ортадан тепкіш сорғыны дұрыс орнату сіздің өндірісіңіздің сенімділігіне инвестиция болып табылады. Орнату технологиясын сақтау, мұқият туралау және дұрыс іске қосу күрделі жөндеу аралығын орташа көрсеткіштермен салыстырғанда 2–3 есе арттыруға мүмкіндік береді. КомпанияZhejiang Yangtzejiang Nasal Industry Co.,Ltd, 20 жылдан астам тәжірибесі және өзінің сынақ орталығы өз өнімдерінің жоғары сапасына кепілдік береді, бірақ есте сақтаңыз: тіпті ең озық сорғы орнату кезінде кәсіби көзқарасты талап етеді. Болашақта жөндеуге артық төлем жасамау үшін орнату кезеңін үнемдемеңіз.
Жабдықты таңдауда, жүйе параметрлерін есептеуде қиындықтар туындаса немесе нақты жұмыс жағдайлары бойынша кеңес қажет болса, біздің техникалық мамандар көмектесуге дайын. Біз жабдықтың өмірлік циклінің барлық кезеңдерінде қолдау көрсете отырып, 40-тан астам елдегі тұтынушылармен жұмыс істейміз.Бүгін бізге хабарласыңызегжей-тегжейлі техникалық құжаттаманы алу немесе қажеттіліктеріңізге сәйкес келетін сорғы жабдықтарына тапсырыс беру.