








орталықтан тепкіш сорғы аппараты
«Ортадан тепкіш сорғы аппараты» дегенде, көптеген адамдар шойын немесе болат корпусты бірден елестетеді. Бірақ бұл айсбергтің бір ұшы ғана. Шын мәнінде, құрылғы күрделі жүйе болып табылады, оның ішінде спиральды розетка, диффузор, көп сатылы модельдердегі бағыттаушы қалақ және осьтік күштерді жою жүйесі. Жиі кездесетін қателік - сорғыны тек жұмыс дөңгелегінің сипаттамалары бойынша бағалау, құрылғының қондырғының тиімділігінің 40% -на дейін құрайтынын ұмытып кету. Zhejiang Yangzijiang Pump Industry LLC компаниясында біз үнемі сынақ стендтерінде волют камерасының геометриясын миллиметрдің фракцияларымен өзгерту «жейтінін» немесе керісінше қысымның бірнеше пайызын қосатынын көреміз. Бұл теория емес, күнделікті тәжірибе.
Каталогтарда жазылмаған дизайн нюанстары
Мысалы, көп сатылы ортадан тепкіш сорғылар желісін алайық. Мұнда құрылғы негізінен бағыттаушы қалақтардың және секциялық корпустардың жиынтығы болып табылады. Барлығы стандартты сияқты. Бірақ бұл жерде мәселе: термиялық кеңею кезінде кезеңдер арасындағы тығыздықты қалай қамтамасыз ету керек? Біз әртүрлі тығыздағыш материалдарымен және шпилькаларды бекіту күштерімен ұзақ уақыт тәжірибе жасадық. Тым аз және ол ағып кетеді, тым көп және дене «жеткізуі» мүмкін. Нәтижесінде, жоғары температуралы модельдер үшін біз біріктірілген шешімге келдік: графит төсемі және арнайы «крест-крест» алгоритмі арқылы бұрау моменті кілтімен қатайту моментін бақылау. Бұл ГОСТ-та жазылмаған, бұл жинақталған тәжірибе.
Бірақ бір сатылы консольдық сорғылармен бұл басқа әңгіме. Олардың аппараты, яғни спиральды камера жиі екі нұсқамен жасалады: негізгі және 90 немесе 180 градусқа айналу. Бұл орнатудың қарапайымдылығы үшін. Бірақ бұл жерде бір тосқауыл бар: қақпақты бұрған кезде максималды тиімділік нүктесінің орны өзгеруі мүмкін. Сондықтан, біздің зауытта мұндай конфигурациялардың әрқайсысы құрылыс жинағы ретінде жиналмай, стендте қосымша тексеріледі. Әйтпесе, клиент номиналды режимде шу шығаратын және дірілдететін сорғыны алады.
Немесе алыңызаппаратөздігінен соратын центрифугалық сорғылар. Ең маңызды элемент ауа мен сұйықтықтың бөлінуі орын алатын жоғарғы бөлігінде көлемді камера бар. Егер оның пішіні немесе көлемі дұрыс есептелмесе, жұмыс режиміне жеткенде сорғының сору қабілеті нашар болады немесе «тұншықтырылады». Бірнеше ондаған прототиптерді сынауға сүйене отырып, біз бұл камераны ұзартып, оңтайландырдық. Бұл сорылатын ортадағы ауа мөлшері жоғары үлгілер үшін соруды 15-20%-ға жақсартты.
Материалдар: шойыннан арнайы полимерлерге дейін
Құрылғының корпусы жай ғана аппараттық құрал емес. Химиялық орта үшін, мысалы, шойын немесе болат - өлім. Біздің ассортиментте пластикалық химиялық сорғылар желісі бар, мұнда құрылғы толығымен шыны талшықты арматураланған полипропиленнен немесе PVDF-тен жасалған. Қиындық басқа жерде жатыр - кастинг. Материалдың біркелкі емес шөгуі, ішкі кернеулер. Өндірістің басында корпуста бірден микрожарық пайда болған жағдайлар болды, бірақ бір ай жұмыс істегеннен кейін. Қалыптарды құю және салқындату технологиясын толығымен қайта қарауға тура келді. Енді құрастыру алдында әрбір осындай корпус негізгі нүктелерде қалыңдығын өлшейтін құралмен сыналады.
Теңіз суы немесе абразивті шламдар үшін спиральды розетка жиі тозады, әсіресе «тіл» аймағында. Стандартты шешім қатты қаптау болып табылады. Бірақ біздің суасты және суспензиялы сорғыларымыз үшін біз әрі қарай жүріп, жоғары хромды шойыннан құрылғыға ауыстырылатын тозуға төзімді кірістірулерді жасай бастадық. Бұл өндіру қымбатырақ, бірақ өңдеу уақытын айтарлықтай арттырады. Тау-кен байыту комбинатының клиенті растады: күрделі жөндеуге дейінгі қызмет мерзімі 3000-нан 8500 қозғалтқыш сағатына дейін өсті.
Бірақ тамақ өнеркәсібі үшін ең бастысы - бетінің тегістігі. Құрылғыдағы кез келген раковина бактериялар үшін көбею алаңы болып табылады. Сондықтан біз мұндай тапсырыстар үшін корпустардың ішкі бетін жылтыратып қана қоймай, оларды арнайы технология арқылы қосымша пассивтендіреміз. Бұл техникалық сипаттамалардағы міндетті талап емес, бірақ біз мұны басқалар үшін «үнемдеу» салдарын көргендіктен жасаймыз.
Құрылғының басқа түйіндермен әрекеттесуі
Ортадан тепкіш сорғы аппараттарыбілік пен тығыздағыштан бөлек қарастыруға болмайды. Классикалық мәселе - корпустан шығатын біліктердің ағуы. Құрылғыдағы мойынтіректерге арналған орындықтар тіпті бірнеше жүз шаршы метр бұрмаланумен скучно болса, дірілге кепілдік беріледі. Біздің өндірісте бұл операция ескі станокта жасалған кезең болды. Мәселелер тұтынушылар шу шығаратынына шағымданған далалық сорғылардан басталды. Мен қатты төсегі бар жаңа CNC өңдеу орталығына ақша салуға тура келді. Қазір теңестіру мінсіз сақталған. Бұл құрылғының сапасы машинадан басталады деген сұраққа қатысты.
Тағы бір маңызды интерфейс - корпуста механикалық тығыздағыш немесе сальник орнатылған. Егер тығыздағыш камерасы құрылғыдағы қысым қуысына қатысты дұрыс орналаспаса, тығыздағыш қызып кетеді немесе керісінше майланбайды. Біздің магниттік сорғыларымыз үшін тығыздағыштары толығымен жоқ, бұл мәселе жойылады, бірақ стандартты орталықтан тепкіш сорғылар үшін бұл өзекті. Біздің үлгілеріміз үшін біз тығыздағыштардың бірнеше түрі үшін стандартталған бұрғылауыштарды әзірледік, бұл жөндеуді де, белгілі бір орта үшін таңдауды да жеңілдетеді.
Және, әрине, фланецтер. Бұл нонсенс сияқты көрінеді: мен фланецті құрылғының корпусына дәнекерлеп қойдым, бәрі де солай. Бірақ егер дәнекерлеу тігісі қысқарса, фланец «жеткізуі» мүмкін, ал құбырға орнатылған кезде, бұрмалау, болттарға жүктеме, содан кейін ағып кету болады. Біз иық фланецтеріне ауыстық, олар екі өтуде дәнекерленген, арасында кернеуді жеңілдететін күйдіргіш бар. Қосымша еңбек шығындары? Иә. Бірақ фланецтердің ағып кетуіне қатысты шағымдардың саны нөлге дейін төмендеді.
Дизайнды тексеру және тексеру
Құрылғының барлық теориялық есептеулері гидравликалық сынақтарсыз ештеңе емес. Бізде Zhejiang Yangzijiang Pumping Industry LLC сайтында сынақтан өткізу үшін бірнеше жабық тізбектер бар. Әрбір жаңа немесе өзгертілген құрылғы үшін біз толық сипаттаманы аламыз: тек Q-H емес, сонымен қатар тиімділік қисықтары, NPSH, дененің әртүрлі нүктелеріндегі тербеліс. Көбінесе максималды тиімділіктің есептелген нүктесі күтілгеннен 5-10% ауысады. Содан кейін инженерлер сызбаларға оралып, спираль профилін немесе бағыттаушы қалақтардың бұрышын реттейді.
Көрнекі жағдайлардың бірі сызықты ортадан тепкіш сорғы болды. Бұл құрылғы мен қозғалтқыш бір осьте болғанда. Дизайн ықшам, бірақ бүкіл құрылғы корпусының қаттылығы өте маңызды. Алғашқы прототиптер жоғары қысымда белгілі бір жиілікте «қоңырау» бастады. Біз сынақ әдістерін қолдана отырып, діріл датчиктерін орнатуға және корпустың құйма қалыпына ішкі қаттылықтарды қосуға тура келді. Әрбір каталогта сіз мұндай нюанс туралы оқи алмайсыз, онсыз сорғы алты айда істен шығады.
Кавитация сынақтары басқа мәселе. Құрылғы материалының беріктігін бағалау үшін біз сорғыларды әдейі төмен NPSH режимінде іске қосамыз. Біз жұмыс дөңгелегіне ғана емес, сонымен қатар спиральды розетканың «тіліне» де қараймыз. Бұл жерде жиі құлаған көпіршіктердің алғашқы қабықтары пайда болады. Осы сынақтардың негізінде біз әртүрлі орталарға арналған материалдар бойынша ұсыныстар жасадық: кейбір жерлерде қарапайым AISI 304 баспайтын болат жеткілікті, бірақ басқаларында AISI 316 немесе тіпті дуплексті болат қажет.
Техникалық қызмет көрсету және модернизациялау
Жақсы құрылғы сенімді ғана емес, жөндеуге де жарамды болуы керек. Далада, сол клиент зауытында салмағы бір тонна болатын сорғыны толығымен бөлшектеу мүмкін емес. Сондықтан, біздің көп сатылы сорғыларымызда біз көлденең сплитпен бөлінген құрылғы корпусын қамтамасыз еттік. Бұл сорғыны ашуға және тозған бағыттаушы қалақтарды немесе құбырларды алмастан ауыстыруға мүмкіндік береді. Иә, мұндай дизайнды жасау қиынырақ және дәлірек өңдеуді қажет етеді, бірақ клиент үшін бұл жұмыссыз қалған күндерді емес, сағаттарды білдіреді.
Қарама-қарсы жағдай да орын алады: сорғы ескірген, бірақ оның аппараты - шойын корпусы - жақсы жағдайда. Тұтынушылар ескі корпусқа заманауи, тиімдірек жұмыс дөңгелегін орнатуға болатынын сұрайды. Әрқашан емес. Ескі құрылғының спиральды камерасының геометриясы жаңа ағынға сәйкес келмеуі мүмкін, тиімділік артпайды, тіпті төмендеуі мүмкін. Мұндай жағдайларда біз «балдақтарды» емес, кешенді шешімді ұсынамыз: кейде бүкіл блокты ауыстыру арзанырақ және тиімдірек болады, өйткеніорталықтан тепкіш сорғы аппаратыжәне доңғалақ бір гидравликалық жүйе болып табылады.
Қазір цифрландыру туралы көп айтылып жүр. Біз сондай-ақ осы бағытты іздейміз: біз маңызды компоненттерге, соның ішінде құрылғы корпусына діріл мен температура сенсорларын енгіземіз. Бұл тозуды немесе кавитацияның пайда болуын болжауға мүмкіндік береді. Бірақ бұл құрылғы жай аппараттық құрал ғана емес, «ақылды» жүйенің бір бөлігі болған кездегі келесі деңгей. Бірақ негізі, бұрынғыдай, дәл есептеу, жоғары сапалы материалдар және стендте сынау. Онсыз барлық сенсорлар апатты ғана жазады және оның алдын алмайды.
Сәйкесөнімдер
Қатысты өнімдер
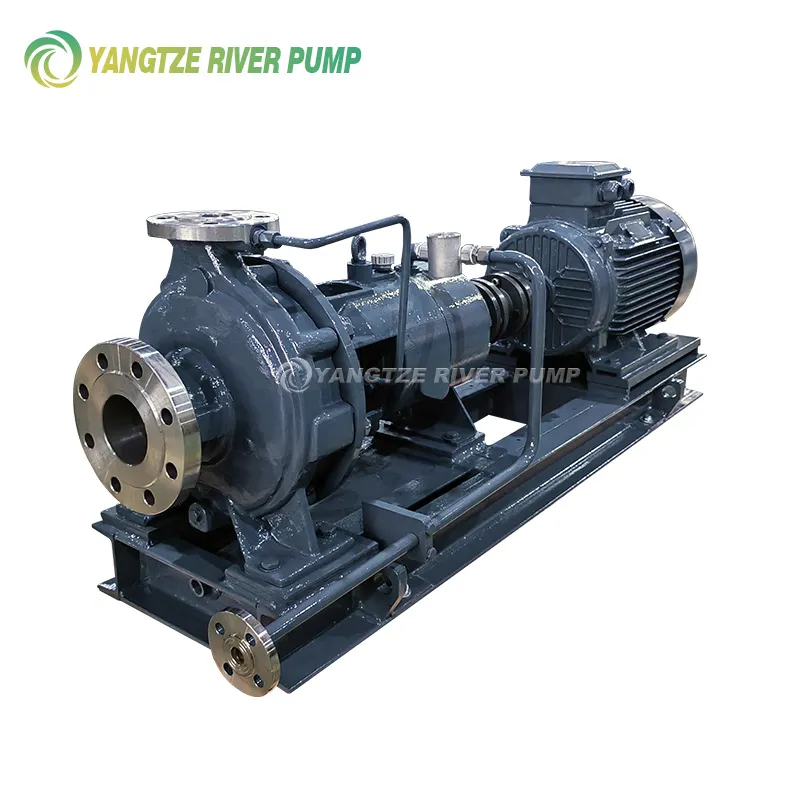
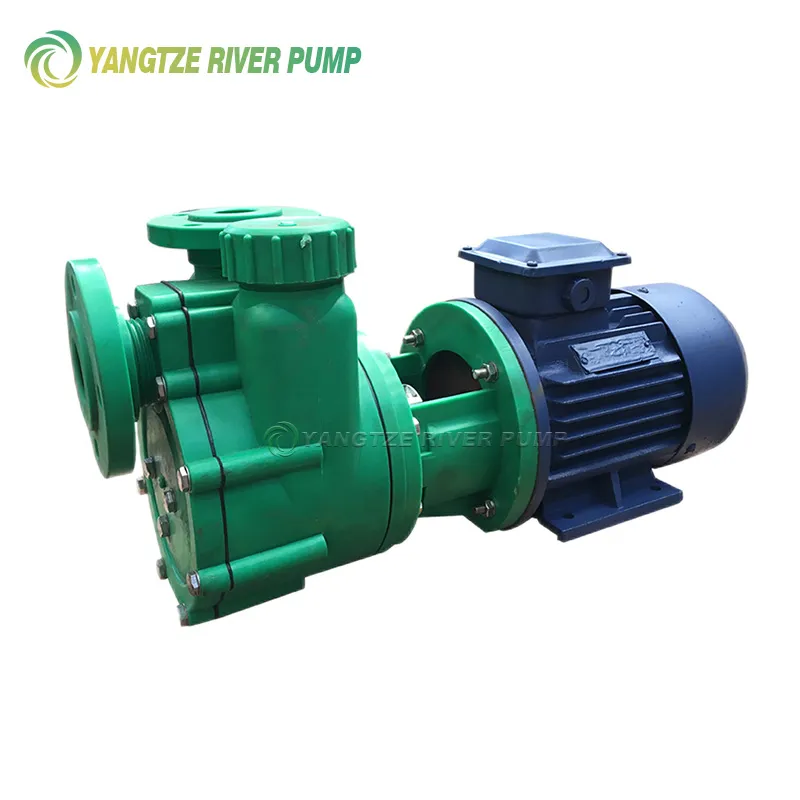

Ең көп сатылатынөнімдер
Ең көп сатылатын өнімдер-
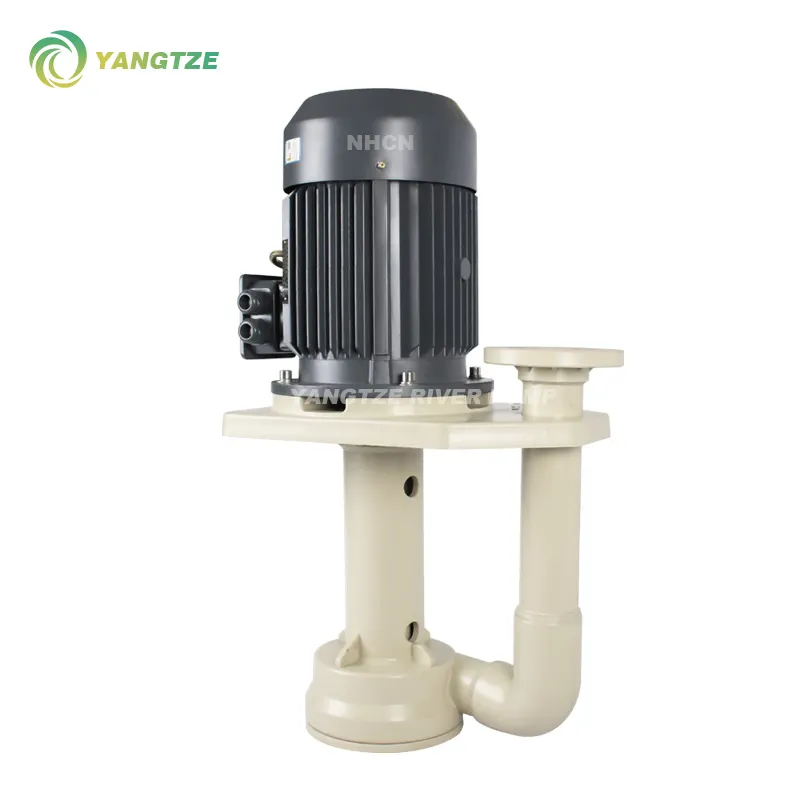 YZCN және YZCW резервуарларының ішіне/сыртына орнатуға арналған тік сорғылар
-
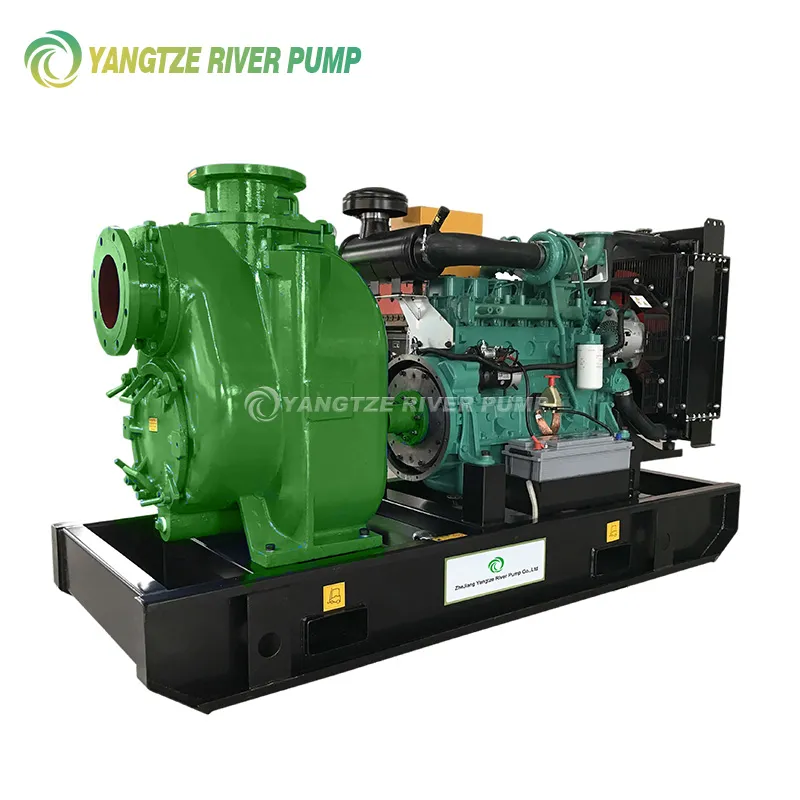 YZSP дизельді өздігінен соратын сорғылар
-
 YCB типті айналмалы беріліс сорғылары
-
 Мұнай-химиялық технологиялық сорғылар API 610 YZE
-
 ISG және IHG тік бір сатылы құбырлы ортадан тепкіш сорғылар
-
 PTFE төсемі бар тік сорғылар YQF
-
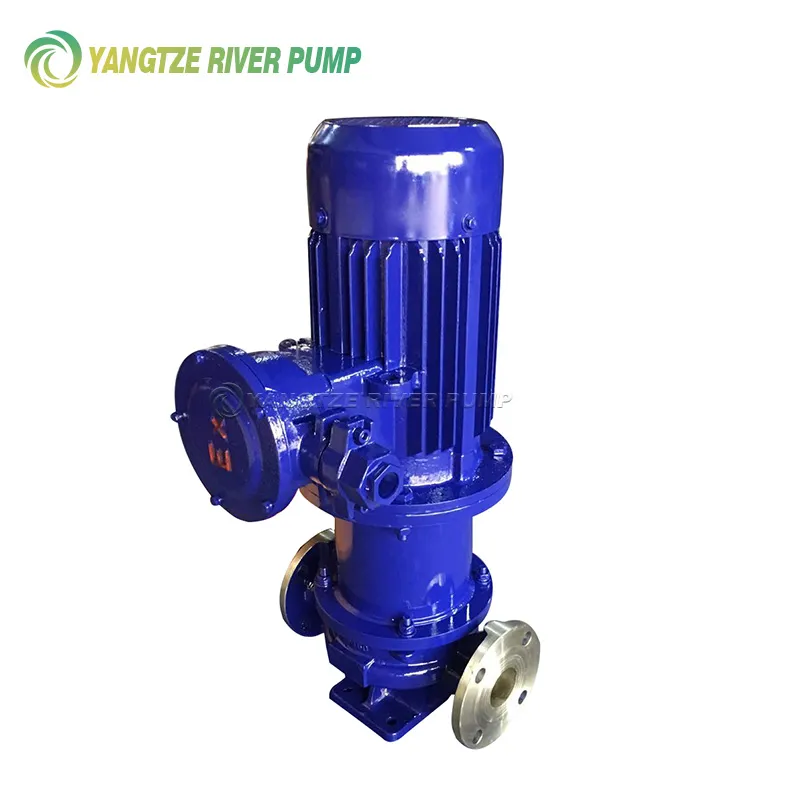 CQB-L тік магнитті сорғылар
-
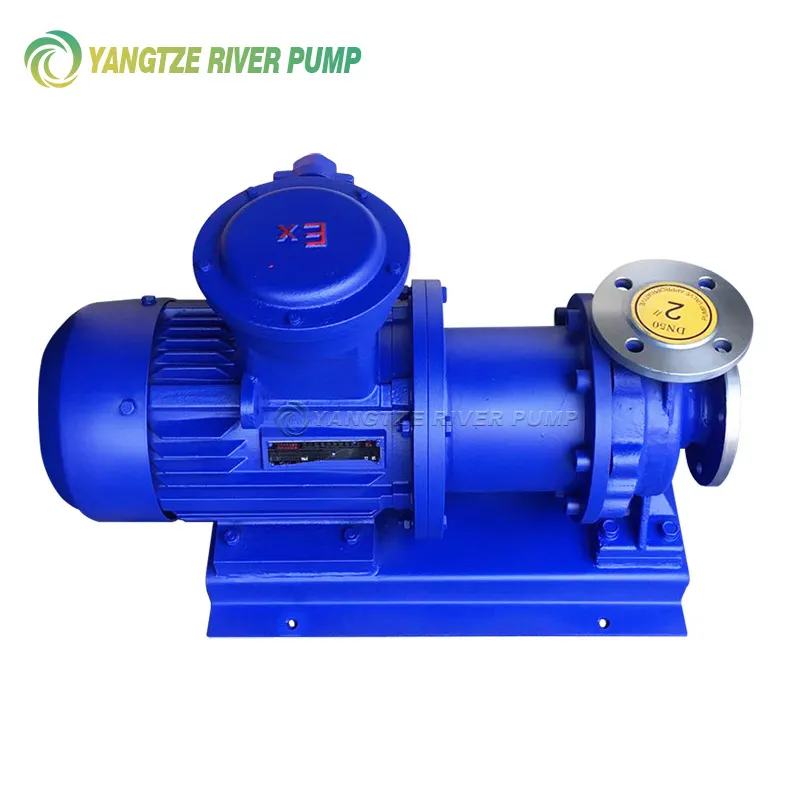 CQB баспайтын болаттан жасалған магнитті сорғылар
-
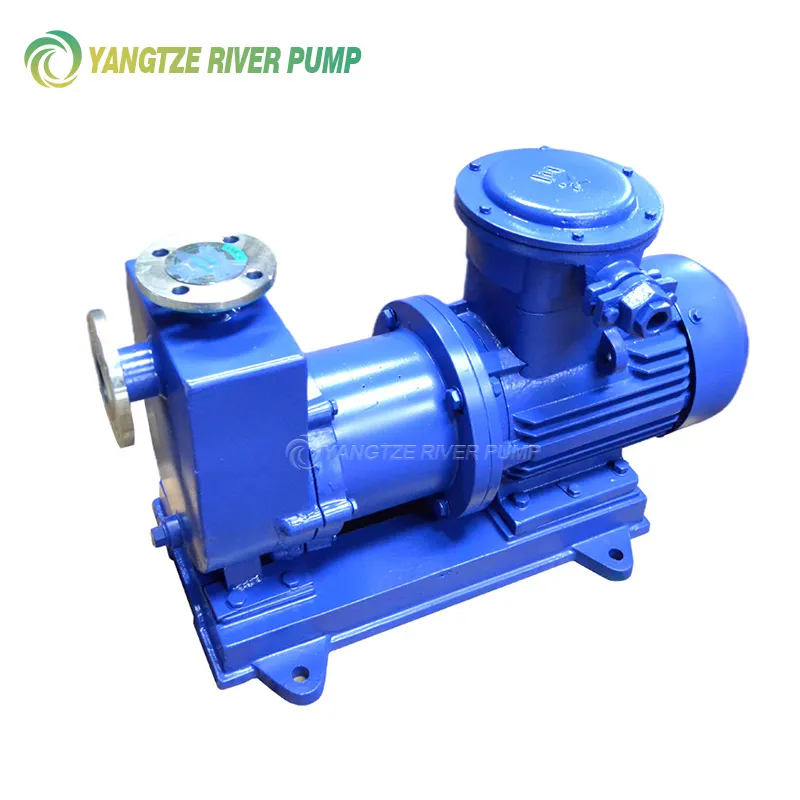 ZCQ тот баспайтын болаттан жасалған өздігінен соратын магнитті сорғылар
-
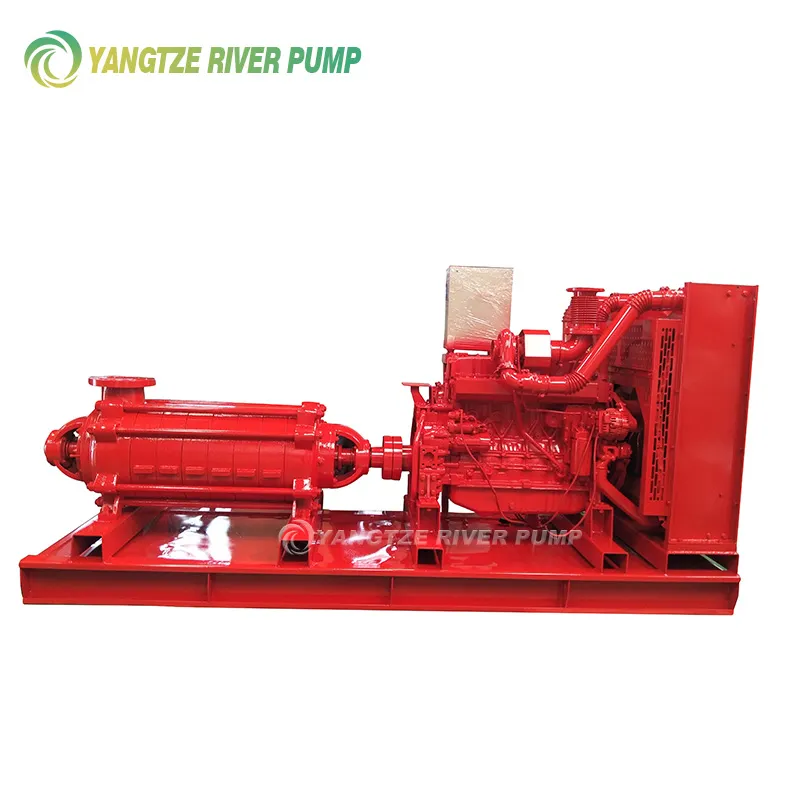 YZD сериялы дизельді көп сатылы ортадан тепкіш сорғылар
-
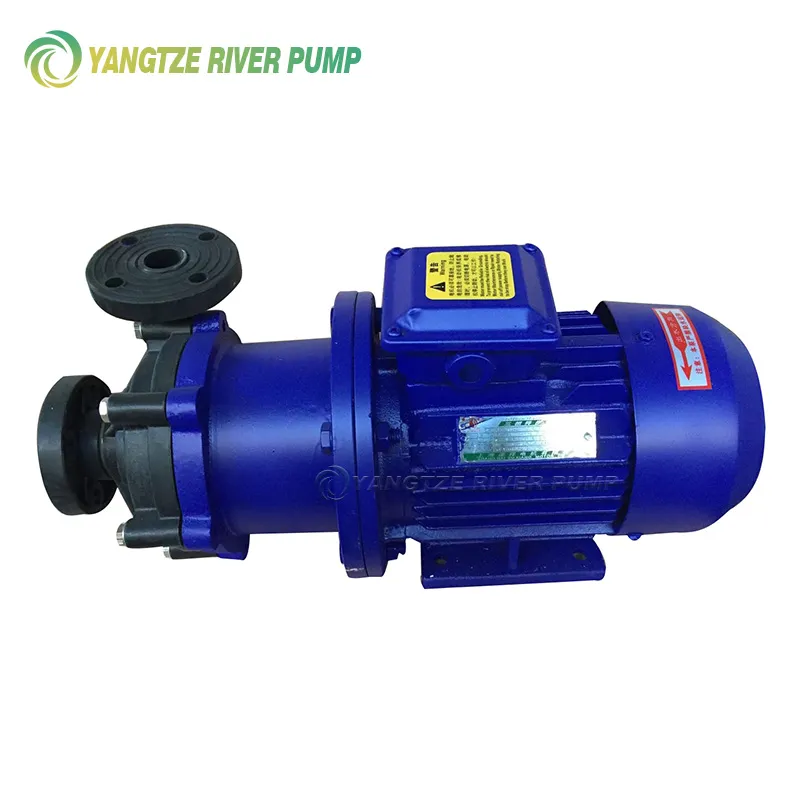 CQF пластикалық магнитті сорғылар
-
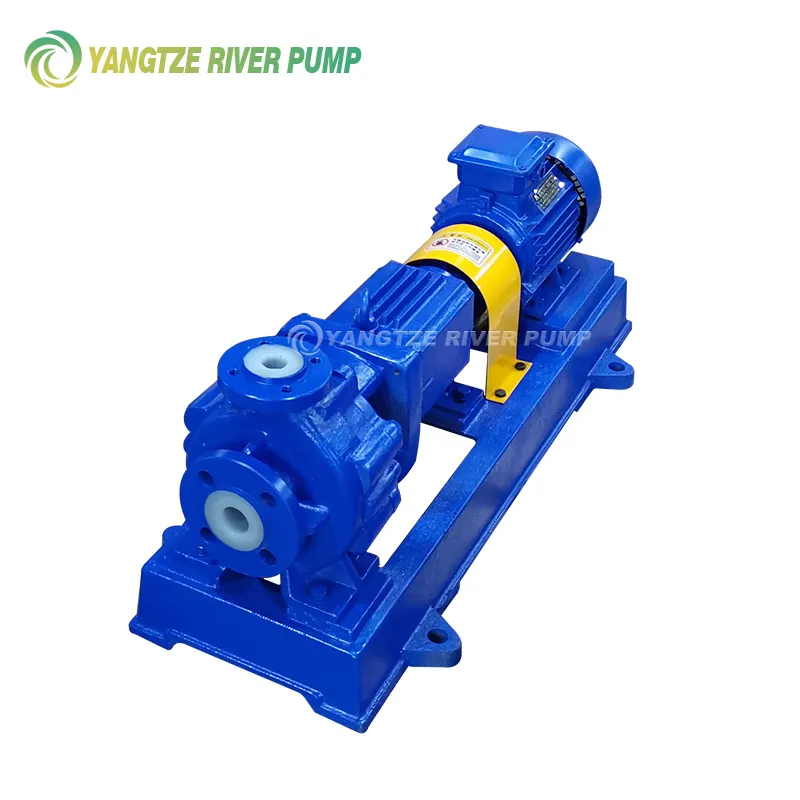 IHF PTFE химиялық ортадан тепкіш сорғылар
Қатыстыіздеу
Қатысты іздеу- гидравликалық ортадан тепкіш сорғы
- гидравликалық вакуумдық сорғылар
- вакуумдық сорғы 2 1 5
- CDL Тот баспайтын болаттан жасалған тік көп сатылы ортадан тепкіш сорғылар (жеңіл сериялар)
- терең сенімді сорғы
- магнитті су сорғысы
- орталықтан тепкіш сорғыларды өндірушілер
- өнеркәсіптік вакуумдық сорғы
- ортадан тепкіш сорғы 400 кВт
- магнитті беріліс сорғы